×
[parsanoor_stories]
[parsanoor_stories]
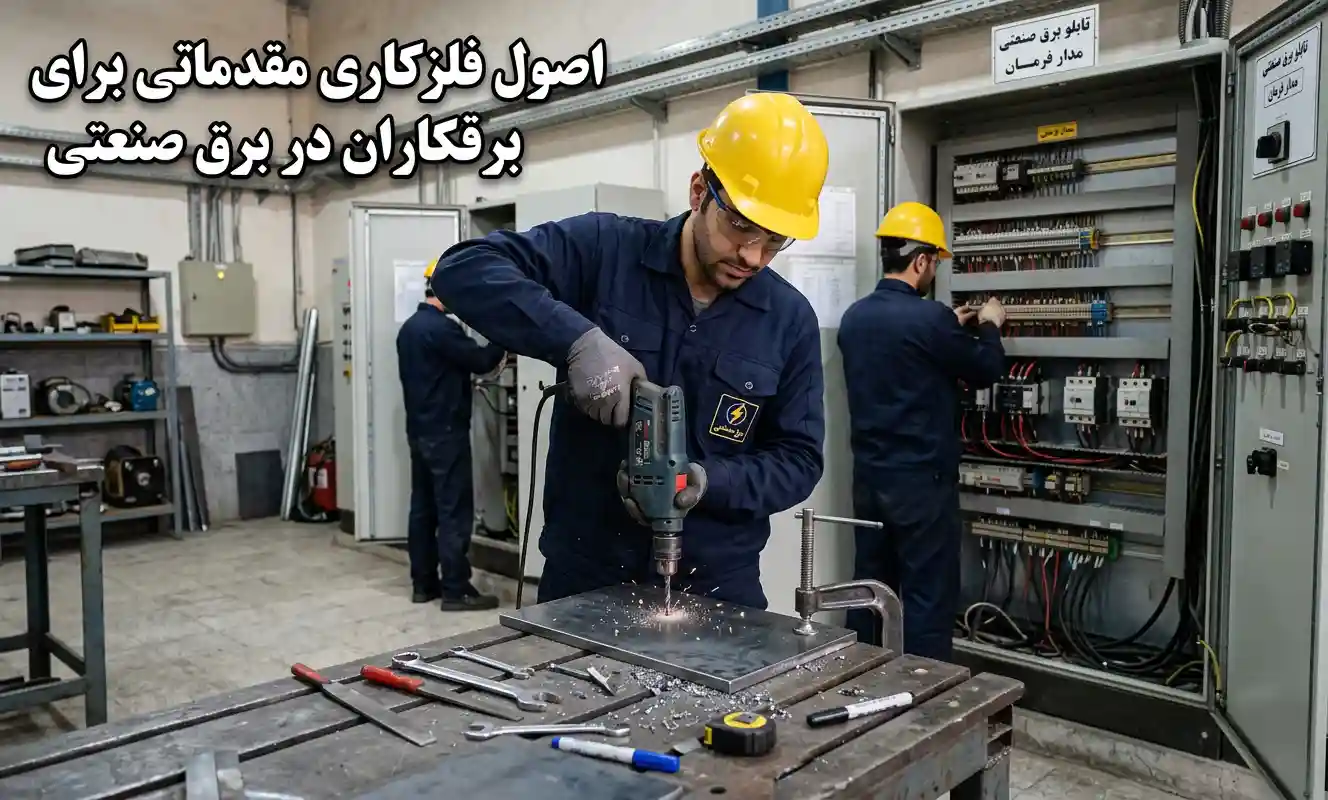
پیش از ورود به مباحث تخصصی سیمکشی، کابلکشی و ساخت تابلو، هر برقکار باید با مهارتهای پایهٔ فلزکاری آشنا باشد؛ چرا که در عمل، بریدن لولههای فولادی، سوراخکاری برای نصب تجهیزات، رزوهکاری (قلاویز و حدیده) برای اتصالات و حتی لحیمکاری سیمها، همگی بخشی از کار روزمرهٔ برق صنعتی هستند. در این مقاله، ارهکاری، سوهانکاری، سوراخکاری با مته، قلاویزکاری و حدیدهکاری را بهترتیب و بر اساس اصول عملی بررسی میکنیم.
تعریف ارهکاری: عبارت است از گرفتن برادههای کوچک و متعدد بهوسیلهٔ دندانههای ریزی که بر روی لبهٔ تیغ اره قرار گرفتهاند، مانند قلمی که بهدنبال یکدیگر بر روی یک خط باریک تیغ اره قرار گرفتهاند در ضمن کار همیشه تعدادی از دندانههای برنده با هم کار میکنند.
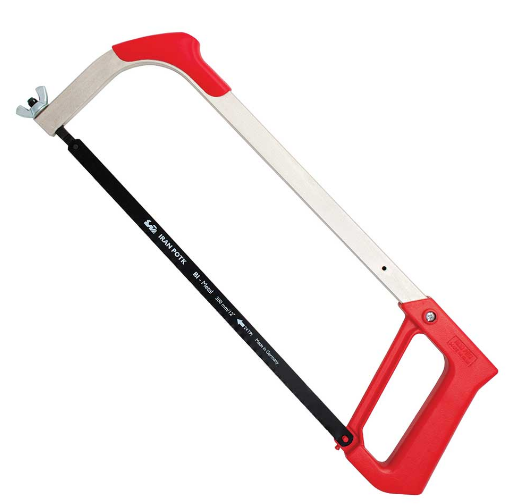
اره آهن بر
ارهٔ آهنبر: ابزاری است که برای بریدن فلزات مورد استفاده قرار میگیرد و از قسمتهای زیر تشکیل شده است:
نکتهٔ بسیار مهم: تیغ ارهها با فاصلهٔ بین دو سوراخ آنها و تعداد دندانههای آنها در هر اینچ مشخص میشوند. دندانههای تیغ اره را چپ و راست درست میکنند تا ضخامت شیار بریدهشده بیشتر از ضخامت تیغ اره شود و بتواند بهراحتی در شیار بریدهشده حرکت کند.
فرم دندانههای تیغ اره در چهار نوع تهیه میشوند:
قبل از شروع بکار باید قطعه کار را خطکشی کرده برای انجام این عمل ابتدا با وسیلهٔ ابزار اندازهگیری مانند خطکش مدرج یا متر اندازهٔ لازم را مشخص کنید سپس با توجه به نوع کار با استفاده از سوزن خطکش و سنبه نشان محل برش را کاملاً مشخص نمایید. قطعهٔ کار را محکم به گیره گیره ببندید، سعی کنید محل برش تا حتیالامکان به فک گیره نزدیک باشد. در هنگام برش دقت داشته باشید که زاویهٔ کمان اره با سطح کار ۳۰ درجه باشد.
برشکاری با اره فقط با فشار دست و حرکت آن انجام میگیرد. هنگام بستن تیغ اره توجه داشته باشیم که دندانههای آن رو به جلو باشد زیرا اره فقط در موقع حرکت به سمت جلو برداری را انجام میدهد. در حرکت به سمت عقب تا جایی که امکان دارد به اره فشار وارد نکنیم زیرا موجب شکسته شدن دندانههای تیغ اره میگردد.
در حین برش با اره بهتر است محل برش را با روغن روغنکاری نماییم؛ در این حالت با ایجاد روغن روغنکاری بین تیغ اره و محل برش، اصطکاک بین تیغ اره و محل برش کمتر شده و در نتیجه باعث طول عمر تیغ اره و همچنین تسریع کار میشود.
تعریف سوهانکاری: عملی است که در آن با استفاده از دندانههای ریز مانند قلم که در کنار یکدیگر روی یک سطح صاف یا گرد قرار گرفتهاند، براده برداری از روی فلزات میکنیم. عمل سوهانکاری بهوسیله سوهان انجام میشود.
تعریف سوهان: ابزاری است که با استفاده از آن از روی فلزات برادهبرداری میکنند و آنها را به شکل دلخواه در میآورند. سوهان از فولاد آبدیده ساخته شده است و شکننده میباشد.
سوهان از قسمتهای زیر تشکیل میشود: ۱- پاشنه ۲- پهلو ۳- سطح ۴- طول ۵- نوک ۶- دسته. جنس دستهٔ سوهان از چوب یا پلاستیک بوده و دم سوهان داخل دسته سوهانها میباشد؛ معمولاً سوهانهای کوچک نیاز به دسته ندارند.
سوهانها از نظرآج به سه دسته تقسیم میشوند:
فاصلهٔ بین نوک سوهان تا پاشنهٔ آن را طول سوهان گویند. سوهانها معمولاً به طولهای ۴، ۶، ۸، ۱۰، ۱۲ و ۱۴ اینچ ساخته میشوند. ریزی و درشتی آج سوهانها بسته به طول سوهان و متناسب با آن فرق میکند. سوهانها را از لحاظ شکل طبقهبندی نیز میکنند که به صورت زیر میباشد:
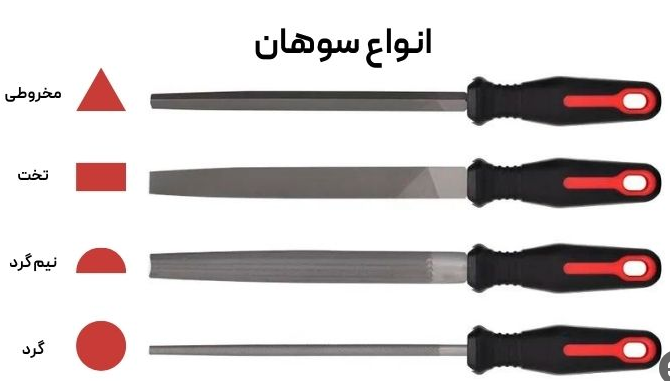
انواع سوهان
در سوهانکاری گاهی از سوهانهای دوزنقهای، خنجری، زبانهای و گرده ماهی نیز استفاده میشود.
در سوهانکاری دستهٔ سوهان را طوری به دست بگیرید که انگشتان شما زیر دستهٔ سوهان و انگشت شصت بالای آن قرار گیرد. بهوسیلهٔ انتهای انگشت شصت دست سوهان را که نوک سوهان را در دست گرفتهاید با کار تماس داشته باشید. سوهان را با فشار دست به جلو بکشید زیرا فقط در حرکت به سمت جلو عمل برادهبرداری انجام میگیرد. در هنگام عقب کشیدن سوهان به آن فشار وارد نکنید زیرا موجب شکسته شدن دندانههای آجهای سوهان میگردد.
در هنگام سوهانکاری اغلب براده در آجهای سوهان گیر میکند و سطح صاف قطعهٔ کار را خراش میدهد و در نتیجه در عمل براده برداری بهخوبی انجام نمیشود. برای پاک کردن سوهانها معمولاً از برس سیمی استفاده میکنیم.
تعریف سوراخکاری: برای تولید محصولات فلزی اکثراً سوراخکاری ضرورت پیدا میکند. این عمل ممکن است به طرق مختلف انجام شود اما معمولیترین و سادهترین روش، سوراخکاری با ماشین متِه است. با استفاده از متِه فقط سوراخهای گرد را میتوان ایجاد کرد. سوراخهای ایجاد شده ممکن است در انواع: راهبدر، پلهدار و بنبست باشند.
تعریف متِه: ابزاری است که بهوسیلهٔ آن در قطعات سوراخهای گرد ایجاد میکنند. متِهها را معمولاً از فولاد تندبر میسازند. قطر آنها ممکن است بر حسب اینچ یا میلیمتر باشد. متِه از قسمتهای زیر تشکیل میشود:
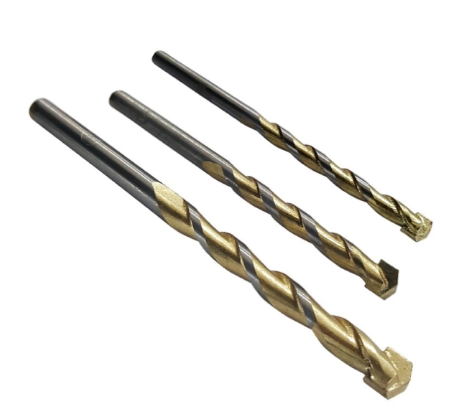
معمولاً نیروی محرکهٔ ماشینهای متِه انرژی الکتریکی میباشد. به همین دلیل به آنها ماشین متِهٔ برقی گفته میشود. ماشین متِههای برقی، درل نیز نامیده میشوند و به دو دسته زیر تقسیم میشوند:
تعریف قلاویز: ابزاری است که بهوسیلهٔ آن میتوان داخل سوراخها رزوه (دنده) ایجاد نمود. قلاویز دارای سه تا چهار شیار موازی با محور آن است که باعث ایجاد دندانههای برنده و همزمان با آن هدایت براده به خارج میگردد. شیارها اغلب دارای سطح مقطع نیم دایره هستند ولی شیار قلاویزهایی که از آنها برای قطعات نرم (فلزات سبک) استفاده میشود طوری ساخته شدهاند که ایجاد زاویهٔ بیشتری میگردد.
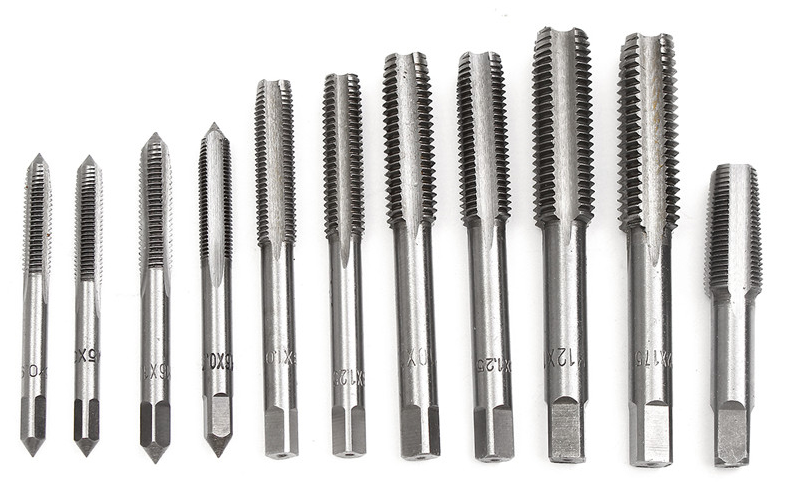
قلاویز
معمولاً قلاویزها بهصورت تکی عمل رزوهکاری را انجام نمیدهند و همیشه بهصورت دست یا سری کامل مورد استفاده قرار میگیرند. ترتیب یک دست قلاویز به صورت زیر است:
10 × 1.5mm حک شده باشد به معنی ۱۰قطر خارجی قلاویز و عدد 1.5 مشخص گام دندهٔ قلاویز میباشد.⁷⁄₁₆ × 14 یعنی قطر خارجی قلاویز ⁷⁄₁₆ اینچ و این قلاویز در هر اینچ ۱۴ دندانه دارد.دستهٔ قلاویز یا قلاویز گردان: برای قلاویز کردن از دستهٔ قلاویز یا قلاویز گردان استفاده میشود. دستهٔ قلاویز وسیلهای است که از دستهٔ قلاویز یا قلاویز گردان استفاده میشود. دستهٔ قلاویز چهارگوش داخل آن محکم شده و قلاویز را با کمک آن میگردانیم. قلاویز گردان در دو نوع ثابت و قابل تنظیم ساخته میشود که معمولاً نوع قابل تنظیم دارای کاربرد بیشتری است زیرا قلاویز گردان ثابت فقط برای یک شماره قلاویز بهکار میرود.
برای انتخاب متهٔ که قبل از قلاویزکاری فلز را با آن سوراخ میکنیم و آن را آمادهٔ قلاویزکاری مینماییم همیشه اندازهٔ متهٔ شماره یک را بهاندازهٔ یک تا 1.5 میلی متر از قطر قلاویز کوچکتر در نظر بگیریم. به عنوان مثال برای ساختن یک مهرهٔ شماره ۱۰mm میتوانیم متهٔ بوسیلهٔ متهٔ مترفلاز 8.5 یا 9 میلی متری سوراخ را ایجاد کرده سپس بوسیلهٔ قلاویز 10mm آن را قلاویز نماییم.
ابتدا قطعهٔ کار را محکم به گیره بسته و قلاویز پیشرو را داخل سوراخ ایجاد شده بوسیلهٔ متهٔ قرار میدهیم. سپس بوسیلهٔ گونیا آن را کاملاً بر سطح کار عمود میکنیم سپس قلاویز گردان را روی آن بسته و عمل قلاویزکاری را به این ترتیب مینماییم که به ازای هر ⅛ دور حرکت در جهت راست گرد، نیم دور یک دور به عقب برمیگردیم تا برادههای ایجاد شده از مسیر خارج گردند. به همین روش کار را ادامه میدهیم تا تمام سطح داخلی سوراخ رزوه کاری شود.
توجه داشته باشیم در حین کار مرتباً سطح کار را روغنکاری نماییم پس از اتمام کار قلاویز پیشرو برای قلاویز میان رو و پس رو به همین ترتیب عمل کرده و به این ترتیب قلاویزکاری داخل سوراخ انجام میشود.
از این قلاویز فقط برای خارج کردن پیچهای شکسته استفاده میشود. این قلاویز بهصورت تکی بوده و همیشه برخلاف قلاویزهای معمولی در جهت چپگرد براده برداری را انجام میدهند.
اگر به علتی قسمت آچارخور پیچی در حین کار خارج شود برای خارج کردن این پیچ ابتدا بوسیلهٔ متهٔ کوچکتر از قطر پیچ (دو یا سه شماره کوچکتر) سوراخی در وسط پیچ شکسته ایجاد نموده آنگاه قلاویز چپ را در انتهای سوراخ به جایی که قلاویز به قرخانده تا در این حالت درایین فشار دستهٔ قلاویز پیچ باز شده و به همراه قلاویز خارج میگردد.
توجه داشته باشیم که از قلاویز چپ برای هیچ کار دیگری نمیتوان استفاده کرد.
تعریف حدیده: ابزاری است که بهوسیلهٔ آن روی میلهها و لولهها رزوه (دنده) ایجاد میکنند.
ساختمان حدیده: از یک دسته و مهرهای که جنس آن از فولاد ابزار است تشکیل میشود.
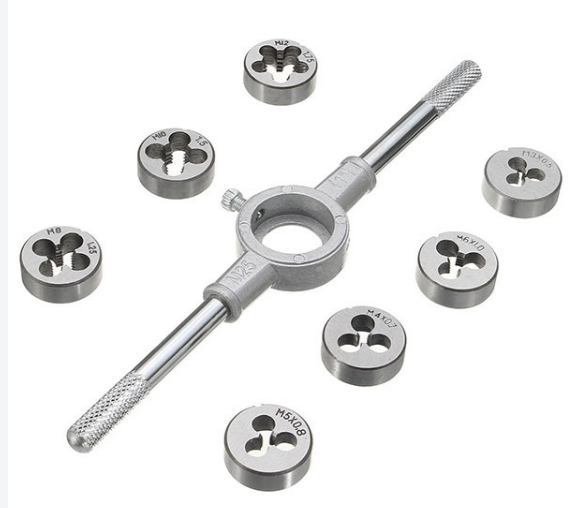
حدیده
در هنگام حدیدهکاری توجه داشته باشیم که میلهای که قطر میلهای باید حدیده شود در حدود 0.2 تا 0.3 میلی متر کوچکتر از قطر حدیده باشد.
آنگاه لبهٔ میله را پخ زده تا حدیده خوب هدایت شود. سپس میلهای که باید حدیده کنید را باید کاملاً بصورت عمودی بندید و آنرا با گونیای 90 درجه کنترل نمائید. سپس حدیده را روی میله یا لوله قرار داده و با استفاده از گونیای سعی کنید که حدیده کاملاً روی میله عمود شود. آنگاه در جهت راست گرد یا موافق حرکت عقربههای ساعت حدیدهکاری را شروع کنید. مانند قلاویزکاری به ازای هر ⅛ دور حرکت به سمت جلو یا راست دور یا نیم دور حرکت در جهت مخالف برگردانید تا برادههای ایجاد شده از محل کار خارج شود. در تمام طول کار مرتباً سطح کار را روغنکاری نمائید. با رعایت موارد گفتهشده میتوانید بهاندازهٔ مورد نیاز روی میله رزوه ایجاد نمایید.
HSS: این حروف که بر روی ساق متِهها، حدیدهها، قلاویزها حک میشوند معرف این ابزار است که مخصوص کار بر روی فلزات نرم میباشند و از بکار بردن آن روی فلزات سخت مانند فولاد آبدیده خودداری کنید.
علاوه بر نکات ایمنی ذکرشده در جزوه برای سوراخکاری، رعایت موارد زیر که در منابع ایمنی کارگاهی نیز تأکید میشود، ریسک حوادث را کاهش میدهد:
۱. چرا هنگام ارهکاری یا سوهانکاری فقط در حرکت به جلو باید فشار وارد کرد؟
چون دندانههای اره و آجهای سوهان طوری طراحی شدهاند که فقط در حرکت رو به جلو عمل برادهبرداری را انجام میدهند. اعمال فشار در حرکت برگشت (عقب) باعث میشود دندانهها بدون برادهبرداری روی سطح سخت فلز کشیده شوند و در نتیجه بهسرعت شکسته یا کند شوند.
۲. برای قلاویزکاری، سوراخ باید هماندازهٔ قطر قلاویز باشد یا کوچکتر؟
سوراخ باید حدود ۱ تا ۱.۵ میلیمتر کوچکتر از قطر اسمی قلاویز باشد؛ چون قلاویز خودش با برادهبرداری، فضای باقیمانده را به شکل رزوه (دنده) در میآورد. اگر سوراخ هماندازه یا بزرگتر از قلاویز باشد، رزوهٔ حاصل ضعیف و بیدوام خواهد بود.
۳. تفاوت قلاویز و حدیده در چیست؟
قلاویز برای ایجاد رزوهٔ داخلی (مثلاً داخل یک سوراخ یا مهره) استفاده میشود، در حالیکه حدیده برای ایجاد رزوهٔ خارجی (روی یک میله یا سرلولهٔ فولادی) بهکار میرود. هر دو ابزار از یک اصل مشابه (برادهبرداری تدریجی همراه با بازگشت جزئی) پیروی میکنند.
۴. چرا حدیدهکاری و قلاویزکاری باید همراه با روغنکاری انجام شود؟
روغنکاری اصطکاک بین ابزار و فلز را کاهش میدهد، گرمای ناشی از برادهبرداری را کنترل میکند و باعث میشود برادهها راحتتر از مسیر رزوه خارج شوند؛ در نتیجه هم عمر ابزار (قلاویز/حدیده) بیشتر میشود و هم کیفیت رزوهٔ ایجادشده بالاتر میرود.
۵. حروف HSS روی ابزار به چه معناست و چرا نباید آنها را روی فولاد آبدیده بهکار برد؟
HSS مخفف فولاد تندبر (High Speed Steel) است و روی ابزارهایی مانند متِه، حدیده و قلاویز حک میشود که برای کار روی فلزات نرم مناسباند. استفادهٔ این ابزار روی فلزات سخت مانند فولاد آبدیده باعث کند یا شکسته شدن سریع لبههای برنده میشود، چون سختی فلز کار از سختی خود ابزار بیشتر است.


 چراغ مطالعه
 چراغ اضطراری و شارژی


 پنکه و کولر
 هیتر برقی
 تجهیزات دوربین مداربسته
 ویدئو پروژکتور


 پارسانور
 کابل سازان یزد
 خراسان افشار نژاد
 شیرکوه یزد
 سارا
 پارسه شید (کملیون)
 آمل سوکا
 بهین تاب
 همدان ترانس
 ویداسی
 سیمیا
 کملیون
 پارس شعاع توس
 پارس خزر
 پارس شهاب
 پارس فانال
 خیام الکتریک
 دمنده
 مازی نور
 نوسان