نوسان برق و افت ولتاژ چگونه پاور ساپلای و کنترلر دستگاه CNC را خراب میکند؟
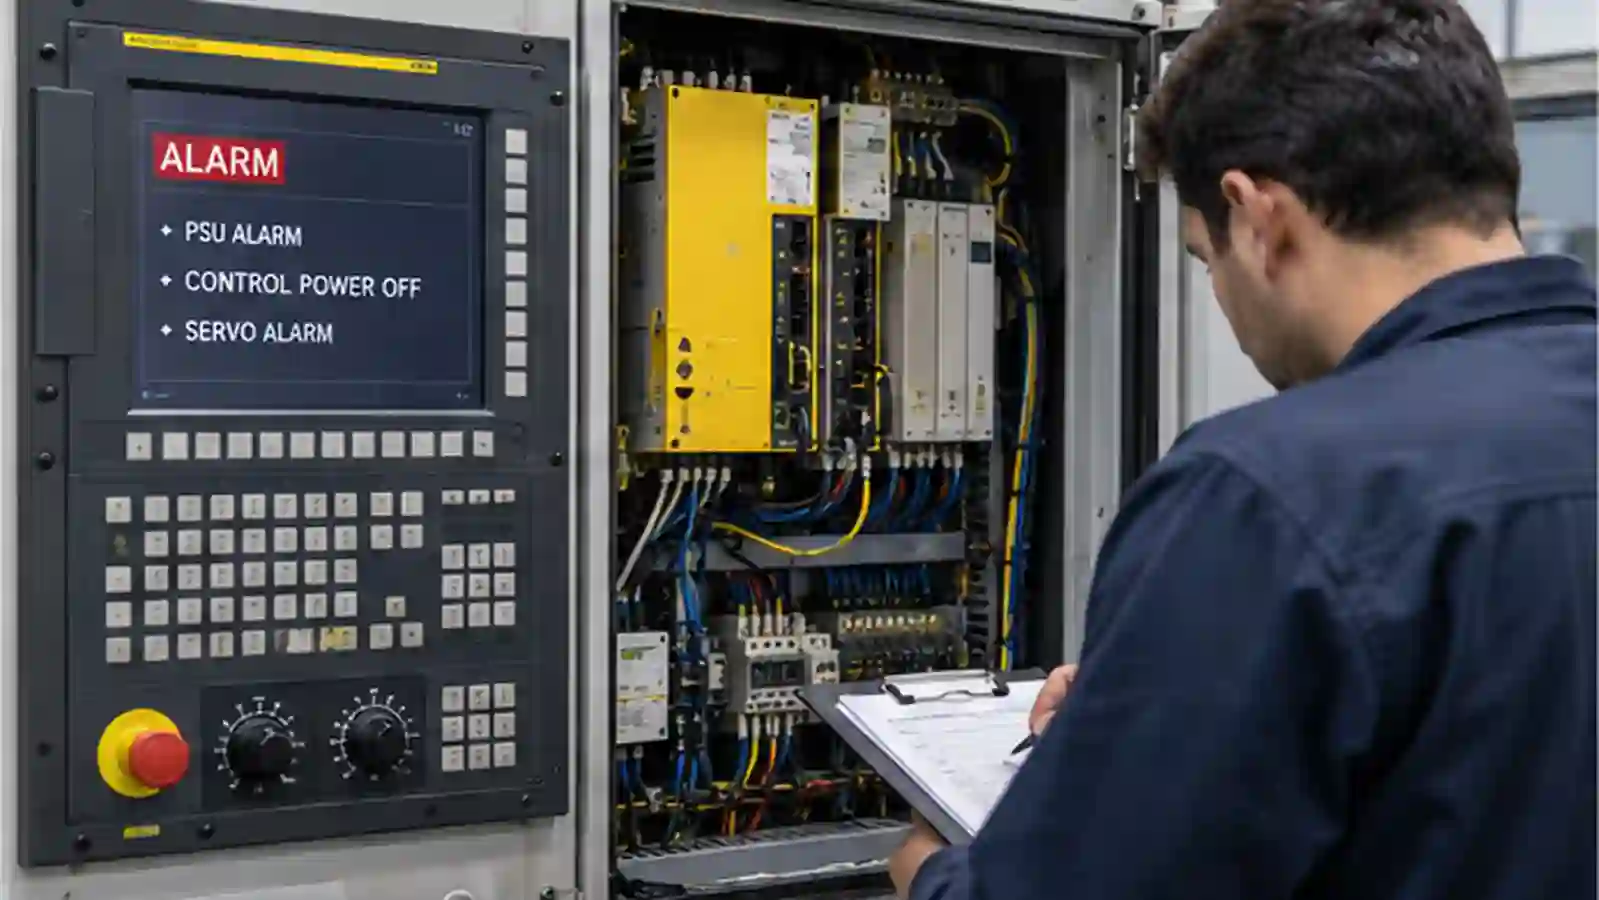
تصور کنید دستگاه CNC وسط ماشینکاری یک قطعه، بدون هشدار خاموش میشود. اپراتور پس از راهاندازی دوباره، با آلارم درایو یا اختلال در راهاندازی کنترلر روبهرو میشود. در همان زمان، کمپرسور بزرگ کارگاه نیز روشن شده و چراغها برای لحظهای کمنور شدهاند. آیا این اتفاق نشانه خرابی پاور است یا مشکل از برق ورودی شروع شده است؟
پاسخ بدون اندازهگیری مشخص نمیشود. برق ناپایدار همیشه قطعهای را فوراً نمیسوزاند؛ گاهی ابتدا باعث توقفهای کوتاه، خطاهای پراکنده و فشار تدریجی بر مدارهای الکترونیکی میشود. شناخت نوع اختلال و مسیر اثر آن، از تعویض بیدلیل قطعات و تکرار خرابی جلوگیری میکند.
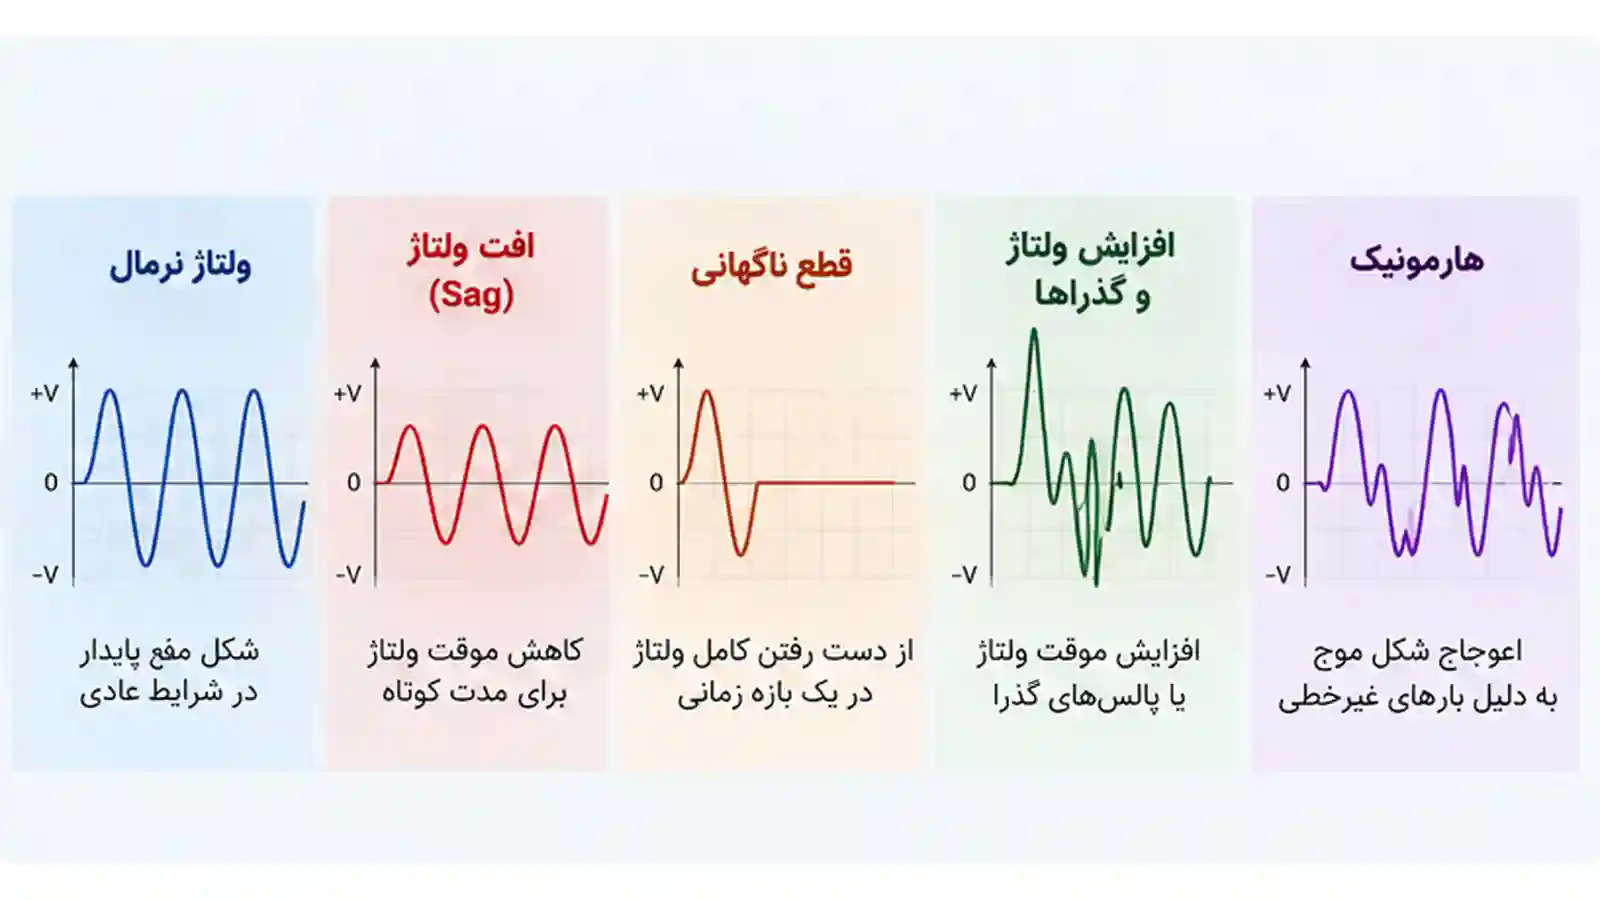
نوسان، افت ولتاژ، قطع ناگهانی و هارمونیک چه تفاوتی دارند؟
اصطلاح «نوسان برق» در کارگاه معمولاً برای هر تغییر نامطلوب ولتاژ به کار میرود؛ اما از نظر فنی باید پدیدهها را جدا کرد. این تفکیک در انتخاب ابزار تشخیص و حفاظت مهم است. محدوده مجاز ولتاژ را باید از اسناد همان دستگاه گرفت.
افت ولتاژ کوتاهمدت یا Sag: ولتاژ برای مدت کوتاهی از مقدار معمول پایینتر میآید؛ مثلاً هنگام راهاندازی یک موتور پرقدرت یا وقوع خطا در شبکه. این وضعیت میتواند کنترلر را ریست یا حفاظت درایو را فعال کند. افت ولتاژ طولانیمدت، مسئلهای متفاوت است و میتواند ناشی از بارگذاری یا کابلکشی نامناسب باشد.
افزایش ولتاژ و گذراها: بالا رفتن ولتاژ برای مدتی محدود یا ایجاد پالس بسیار کوتاه، یکسان نیستند. گذراهای ناشی از کلیدزنی یا صاعقه غیرمستقیم میتوانند به ورودی پاور فشار بیاورند. شدت آسیب به دامنه، مدت، تکرار رخداد و طراحی مدار بستگی دارد.
قطع ناگهانی: در قطع کامل، انرژی شبکه از دست میرود؛ اما خازنهای داخلی ممکن است برای مدتی محدود مدار را فعال نگه دارند. اگر کنترلر هنگام ذخیره پارامتر یا اجرای عملیات حساس خاموش شود، احتمال از دست رفتن دادههای ذخیرهنشده یا اختلال در فرایند افزایش مییابد. قطع برق بهخودیخود به معنای سوختن قطعه نیست.
هارمونیک: بارهای غیرخطی مانند یکسوسازها و درایوهای فرکانس متغیر، جریانهایی با مؤلفههای فرکانسی بالاتر ایجاد میکنند. این جریانها میتوانند شکل موج ولتاژ را نیز مخدوش کنند و در شرایط نامناسب موجب گرمایش اضافی تجهیزات توزیع یا عملکرد ناپایدار بعضی مدارها شوند. هارمونیک با افت لحظهای ولتاژ تفاوت دارد و روش اندازهگیری آن نیز متفاوت است.
استاندارد IEC 61000-4-30:2025 روش اندازهگیری این اختلالات را تعریف میکند؛ نه حد مجاز هر CNC را. مولتیمتر معمولی برای ثبت همه رخدادهای سریع کافی نیست.
برق ناپایدار روی کدام قطعه دستگاه CNC اثر میگذارد؟
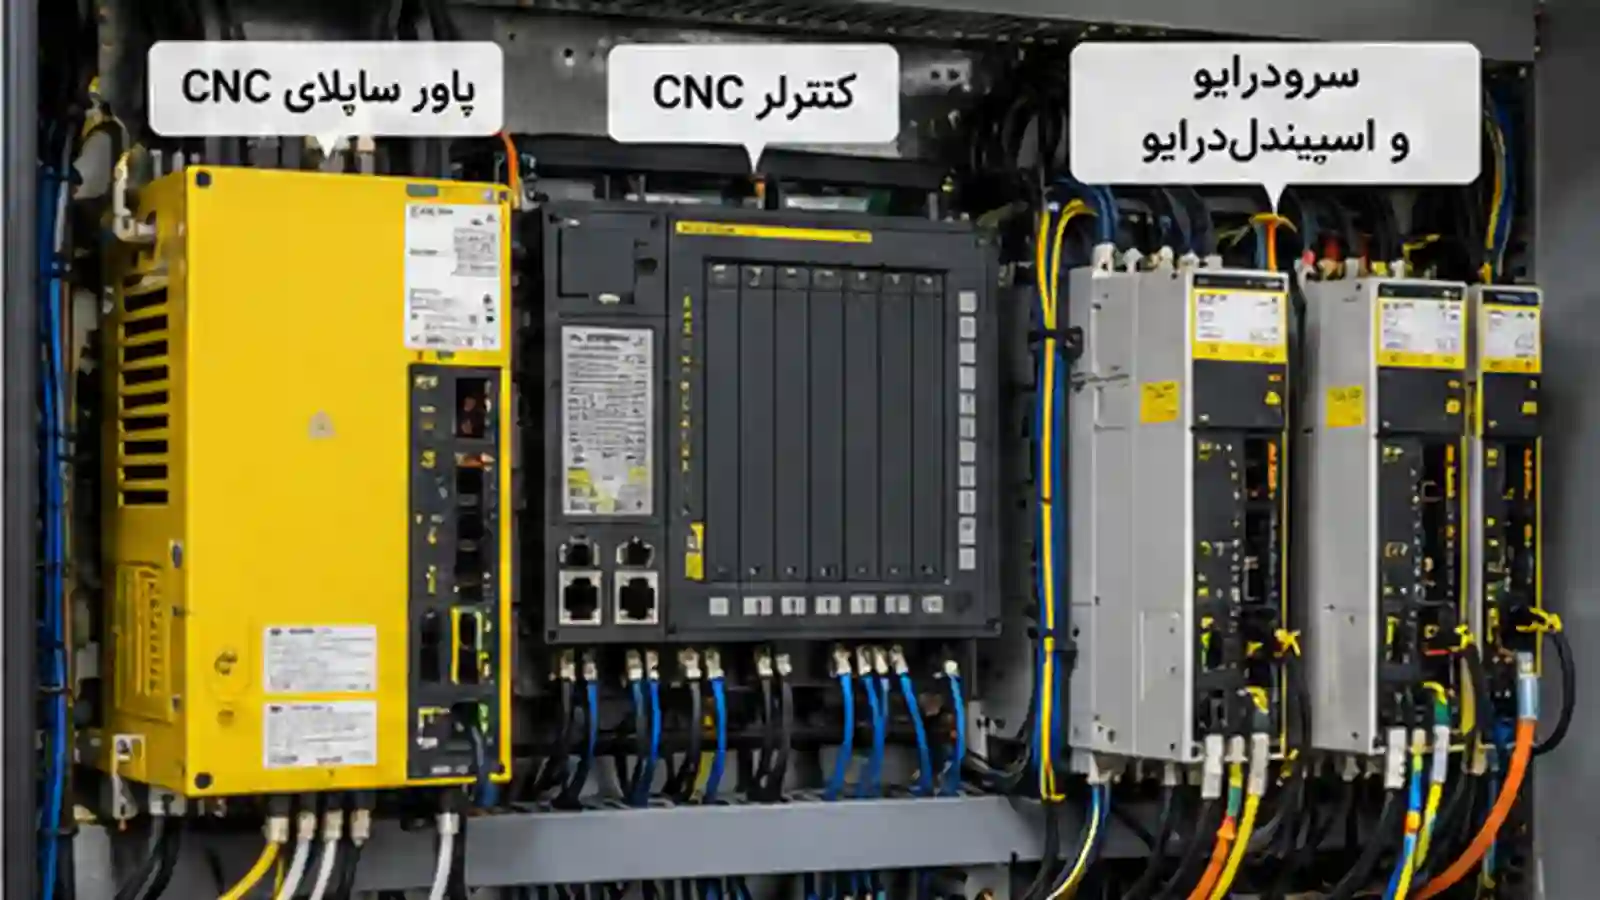
برق ورودی میان منبع تغذیه کنترل، درایوها و مدارهای جانبی توزیع میشود. بنابراین یک رخداد واحد ممکن است چند علامت متفاوت ایجاد کند. محل مشاهده آلارم الزاماً محل شروع مشکل نیست.
پاور ساپلای CNC
منبع تغذیه، ولتاژ ورودی را به خروجیهای موردنیاز بردها، رلهها و تجهیزات کنترلی تبدیل میکند. با افت ورودی، خروجی پاور ممکن است کاهش یابد یا حفاظت فعال شود. افزایش ولتاژ و گذراهای شدید نیز میتوانند یکسوساز، خازن، کلیدهای قدرت یا مدار حفاظت ورودی را تحت تنش قرار دهند.
گرما و تهویه ضعیف فرسودگی قطعات را تشدید میکنند. خازن فرسوده نیز ممکن است تحمل وقفه کوتاه را کمتر کند؛ در نتیجه مشکلی که قبلاً محسوس نبود به ریست مکرر تبدیل میشود. برای تفکیک عیب داخلی از اختلال شبکه، بررسی مشکلات منبع تغذیه فانوک در کنار دادههای برق ورودی مفید است، نه بهعنوان جایگزین اندازهگیری.
کنترلر و بردهای فرمان
کنترلر CNC برای پردازش برنامه، خواندن ورودیها و ارسال فرمان به تغذیه پایدار نیاز دارد. کاهش لحظهای ولتاژ تغذیه میتواند پردازنده را ریست کند، ارتباط بین ماژولها را قطع کند یا باعث ثبت آلارم ارتباطی شود. خاموشی مکرر نیز ممکن است بازیابی تنظیمات را ضروری کند.
هر خطای کنترلر الزاماً خرابی برد نیست. اتصالات شل، نویز روی خطوط سیگنال، خرابی منبع تغذیه یا ضعف مدار تهویه نیز نشانههایی مشابه ایجاد میکنند. تشخیص باید از اندازهگیری ورودی و خروجی پاور آغاز شود، نه تعویض مستقیم مادربرد.
سروودرایو و اسپیندلدرایو
درایو برای کنترل موتور از مدار قدرت و باس DC استفاده میکند. پایین آمدن ولتاژ این باس میتواند حفاظت افت ولتاژ را فعال کند و حرکت محور یا اسپیندل را متوقف سازد. اضافهولتاژ ممکن است بهویژه هنگام ترمزگیری، بازگشت انرژی یا اختلال شبکه رخ دهد؛ علت دقیق را باید از کد خطا و شرایط کار تشخیص داد.
اختلال تغذیه همچنین میتواند کنتاکتورها و مدار آمادهبهکار درایو را درگیر کند. راهاندازی مکرر پس از خطا بدون بررسی علت، احتمال تکرار توقف و آسیب ثانویه به قطعه کار را بالا میبرد. آلارمهای درایو باید با دفترچه همان مدل تفسیر شوند.
حافظه، پارامترها و دادههای دستگاه
خاموشی ناگهانی هنگام ذخیرهسازی ممکن است باعث ناقص ماندن عملیات نوشتن یا از بین رفتن برنامههای ذخیرهنشده شود. بااینحال، نوع حافظه و وجود باتری پشتیبان یا حافظه غیرفرار تعیین میکند چه دادهای واقعاً در خطر است. نباید هر پاکشدن پارامتر را مستقیماً به افت برق نسبت داد؛ خرابی باتری، حافظه یا خطای اپراتوری نیز باید بررسی شوند.
نسخه پشتیبان معتبر از پارامترها، آفستها و برنامههای ضروری باید طبق دستورالعمل سازنده نگهداری شود. بعد از هر خاموشی مشکوک، پیش از آغاز ماشینکاری، وضعیت مراجع محورها و تنظیمات حیاتی کنترل شود.
نشانههای خرابی ناشی از برق چیست؟
ریست ناگهانی یا خاموششدن نمایشگر: اگر کنترلر هنگام روشنشدن کمپرسور یا دستگاه مجاور ریست میشود، افت لحظهای ولتاژ یکی از احتمالهاست. باید زمان رخداد با ثبت ولتاژ ورودی و ولتاژ تغذیه کنترل مقایسه شود. این نشانه بهتنهایی برای اثبات علت کافی نیست.
آلارمهای تغذیه و درایو: خطاهایی با مفهوم Under Voltage، DC Bus Low، Power Supply یا قطع ارتباط ماژولها ممکن است با اختلال تغذیه مرتبط باشند. کد و معنی آلارم در برندها و نسلهای مختلف CNC یکسان نیست. متن خطا، مدل تجهیز و شرایط وقوع آن را پیش از پاککردن ثبت کنید.
داغشدن غیرعادی: افزایش دمای پاور، تغییر رنگ سوکت یا قطعکردن حفاظت حرارتی میتواند نتیجه بار بیشازحد، تهویه نامناسب، اتصال مقاومتی یا آسیب داخلی باشد. هارمونیک و اختلال ولتاژ نیز بسته به نوع مدار ممکن است نقش داشته باشند. دما باید با شرایط بار و مشخصات سازنده ارزیابی شود.
بوی سوختگی، صدای غیرمعمول یا آثار دود: این موارد هشدار فوری هستند، نه نشانهای برای ادامه آزمایش دستگاه. تغذیه باید طبق روش ایمن قطع و دستگاه از سرویس خارج شود. در خرابی تأییدشده منبع تغذیه، بررسی شرایط تعمیر پاور ساپلای فانوک پس از رفع عامل برق ورودی مانع تکرار همان مشکل میشود.
راهکارهای پیشگیری از خرابی در اثر برق ناپایدار
نخست، کیفیت برق را اندازه بگیرید. پیش از خرید هر تجهیزی، ولتاژ هر فاز، عدمتعادل فازها، وقفهها، افتهای کوتاه، هارمونیکها و شرایط بارگذاری را ارزیابی کنید. پاور آنالایزر با قابلیت ثبت رخداد، برای ایرادهای مقطعی مناسبتر از قرائت لحظهای مولتیمتر است. بهتر است دادهها هنگام کار عادی و راهاندازی مصرفکنندههای بزرگ ثبت شوند.
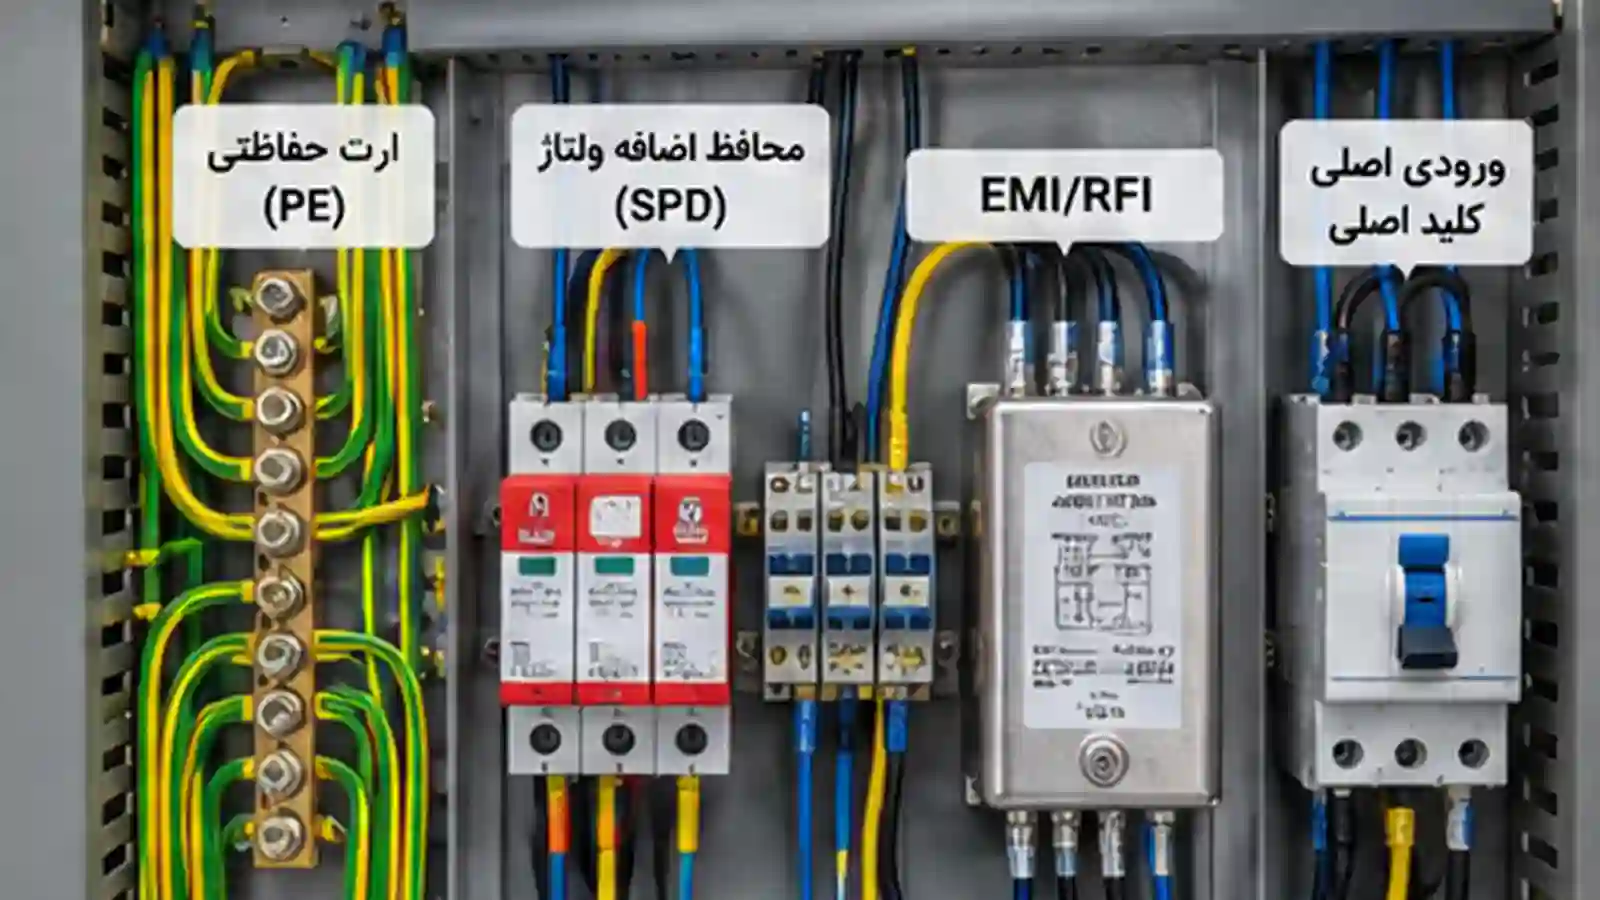
ارت و همبندی را اصولی اجرا کنید. اتصال حفاظتی PE، همبندی بدنهها و مسیر مناسب جریان خطا، برای ایمنی و کاهش بخشی از مشکلات نویزی ضروریاند. ارت جایگزین استابلایزر نیست و افت ولتاژ شبکه را اصلاح نمیکند. از اتصال خودسرانه نول و ارت یا حذف هادی حفاظتی برای خاموشکردن آلارمها خودداری کنید.
استابلایزر را متناسب با مسئله انتخاب کنید. تنظیمکننده ولتاژ میتواند بعضی تغییرات نسبتاً پایدار ورودی را جبران کند؛ اما همه افتهای بسیار سریع، وقفهها یا پالسهای گذرا را پوشش نمیدهد. ظرفیت، زمان پاسخ، محدوده ولتاژ ورودی، نوع بار و سازگاری با توصیه سازنده CNC باید بررسی شود. انتخاب صرفاً بر اساس توان نامی دستگاه ممکن است کافی نباشد.
UPS را برای بار درست در نظر بگیرید. در بسیاری از کاربردها، UPS مناسب برای کنترلر، رایانه صنعتی و تجهیزات ارتباطی به حفظ تغذیه یا خاموشی کنترلشده کمک میکند. تأمین کل توان اسپیندل و سروودرایوها از UPS، طراحی پیچیدهتر و بررسی جریانهای راهاندازی و انرژی بازگشتی میخواهد. نصب UPS بهمعنای مجازشدن ادامه حرکت محورها هنگام قطع شبکه نیست؛ ایمنی توقف باید مستقل ارزیابی شود.
سیمکشی و تابلو را اصلاح کنید. کابل با سطح مقطع متناسب، اتصال محکم ترمینالها، حفاظت هماهنگ و جداسازی مسیر کابلهای قدرت و سیگنال اهمیت دارند. افت ولتاژ ناشی از کابل بلند یا اتصال ضعیف ممکن است فقط زیر بار آشکار شود. اندازهگیری اختلاف ولتاژ در نقاط مختلف مسیر باید بهوسیله فرد واجد صلاحیت انجام شود.
فیلتر و حفاظت را هدفمند به کار ببرید. حفاظت اضافهولتاژ گذرا یا SPD، فیلتر EMI/RFI، راکتور ورودی و فیلتر هارمونیک هرکدام کاربرد مشخصی دارند و جای یکدیگر نیستند. تجهیز مناسب باید براساس منشأ اختلال، نقشه تابلو و دستورالعمل سازنده انتخاب شود. فیلتر نامتناسب یا نصب نادرست حتی ممکن است عملکرد سیستم را مختل کند.
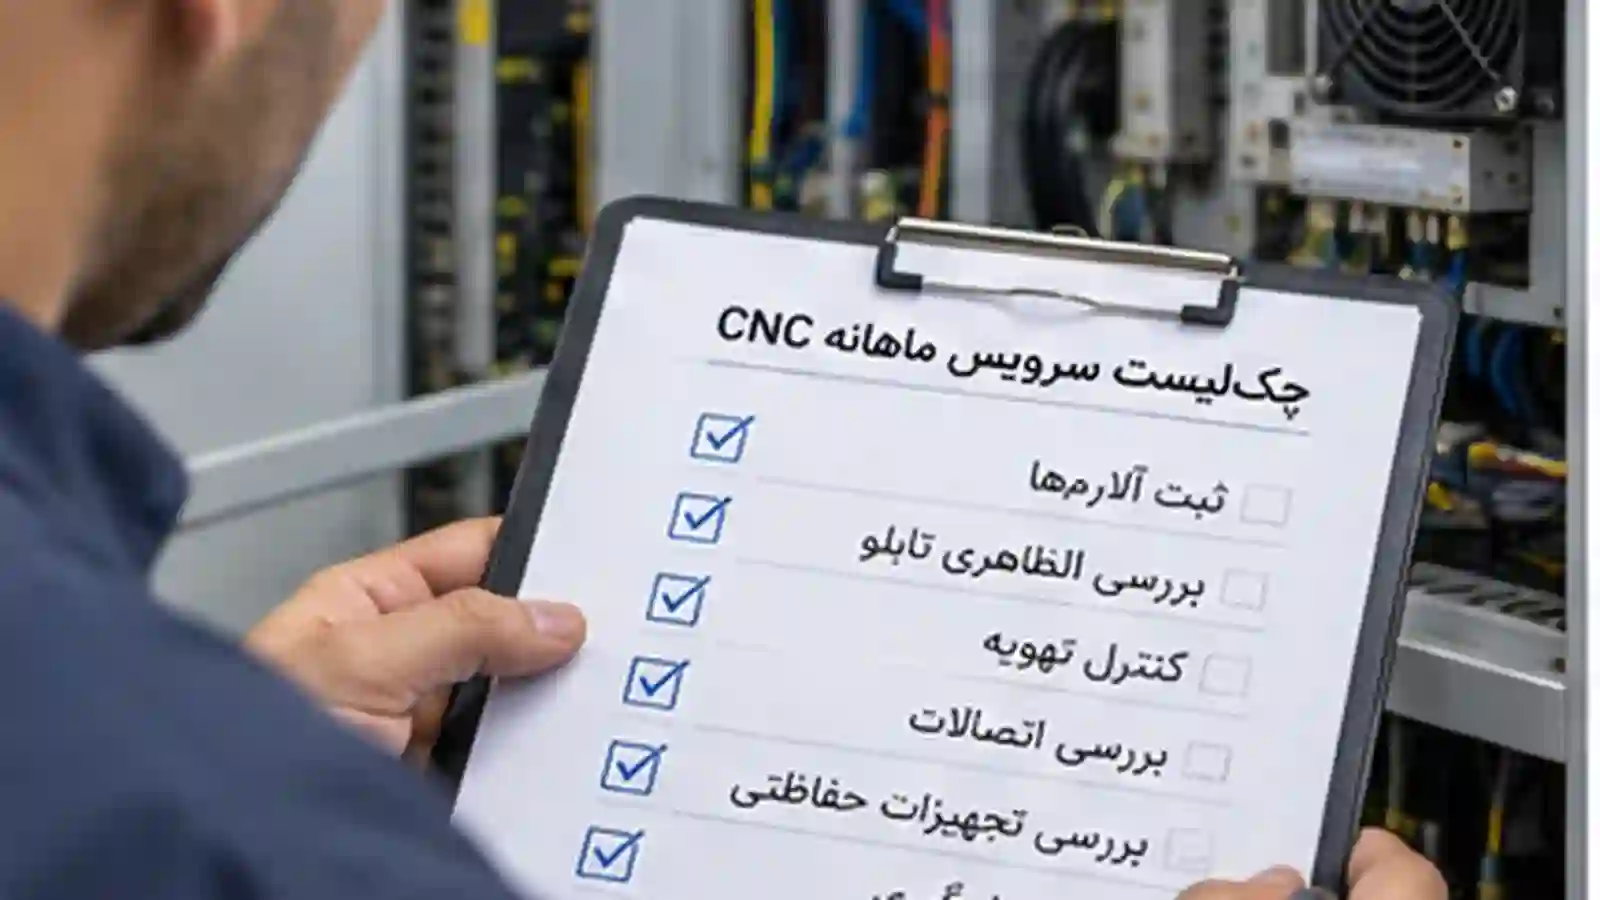
چکلیست بازرسی برقی ماهانه CNC
این چکلیست برای برنامه نگهداری پیشگیرانه است و جایگزین دستورالعمل سازنده نیست. بازدید ظاهری و ثبت آلارم را میتوان به اپراتور آموزشدیده سپرد؛ بازکردن تابلو، آزمون برقدار و کار روی اتصالات باید فقط توسط نیروی برق واجد صلاحیت و با روش ایمن انجام شود.
- ثبت آلارمها: کد، زمان، شرایط ماشینکاری و تجهیزات همزمان روشن را در دفتر نگهداری یادداشت کنید.
- بازبینی سوابق برق: رخدادهای افت، قطع و افزایش ولتاژ را با گزارش پاور آنالایزر یا ثبتکننده موجود مقایسه کنید.
- بررسی ظاهری تابلو: آثار گردوغبار شدید، تغییر رنگ، رطوبت و نشانههای گرمای غیرعادی را گزارش دهید.
- کنترل تهویه: سلامت فنها، فیلتر هوا و بازبودن مسیر گردش هوا را طبق دستورالعمل بررسی کنید.
- کنترل اتصالها: سلامت ظاهری کابل و ارت را ببینید؛ آزمون پیوستگی یا سفتکردن ترمینال با ایزولاسیون ایمن انجام شود.
- بررسی بارگذاری: تغییرات غیرعادی جریان و همزمانی راهاندازی بارهای سنگین را با سوابق قبلی مقایسه کنید.
- کنترل تجهیزات حفاظتی: وضعیت اعلان خطا در UPS، استابلایزر و SPD را طبق راهنمای همان تجهیز بررسی کنید.
- پشتیبانگیری: تازگی و امکان بازیابی نسخه پشتیبان پارامترها و برنامههای ضروری را کنترل کنید.
- ثبت اقدام اصلاحی: برای هر مورد غیرعادی مسئول، اولویت و نتیجه پیگیری مشخص کنید تا مشکل تکرارشونده پنهان نماند.
چه زمانی باید به تعمیرکار متخصص مراجعه کرد؟
اگر آلارم تغذیه مرتب تکرار میشود، کنترلر پس از پایدارشدن برق بالا نمیآید یا ولتاژ خروجی منبع تغذیه خارج از محدوده دفترچه است، دستگاه به عیبیابی تخصصی نیاز دارد. وجود بوی سوختگی، تغییر شکل خازن، آثار قوس یا داغی غیرعادی نیز دلیل کافی برای توقف بهرهبرداری است. تعمیرکار باید هم وضعیت برق ورودی و هم سلامت بخش معیوب را بررسی کند.
برای درخواست بررسی، مدل کنترلر و پاور، تصویر پلاک مشخصات، کد آلارم و شرح زمان بروز مشکل را آماده کنید. مشخصبودن اینکه خطا هنگام استارت اسپیندل، راهاندازی بار مجاور یا پس از قطعی برق رخ داده، مسیر تشخیص را کوتاهتر میکند. خدماتی مانند عیبیابی برد و منبع تغذیه در مجموعههایی از جمله مدارپرداز ارائه میشود؛ معیار انتخاب تعمیرکار باید توانایی مستندسازی عیب، آزمون پس از تعمیر و بررسی علت تکرار خرابی باشد.
بازکردن پاور یا درایو توسط اپراتور توصیه نمیشود. حتی پس از قطع ورودی، خازنهای باس DC ممکن است انرژی خطرناک ذخیره کنند؛ قطع ایمن، قفل و برچسبگذاری و تأیید بیبرقی طبق دستورالعمل سازنده ضروری است.
جمعبندی
برق ناپایدار همیشه قطعهای را همان لحظه نمیسوزاند؛ گاهی ابتدا با ریست کنترلر، آلارم درایو و توقف نامنظم خود را نشان میدهد. مسیر پیشگیری از تشخیص نوع اختلال شروع میشود و با اصلاح کابلکشی، حفاظت متناسب، تهویه و نگهداری منظم ادامه مییابد. پیش از تعویض پاور ساپلای CNC یا کنترلر، باید شواهد اندازهگیری بررسی شوند تا علت اصلی باقی نماند.
پرسشهای متداول
آیا هر افت ولتاژ باعث سوختن پاور دستگاه CNC میشود؟
خیر. بسیاری از منابع تغذیه در محدوده مشخصی از تغییر ولتاژ کار میکنند یا هنگام افت شدید وارد حالت حفاظت میشوند. خطر به شدت، مدت، تکرار افت، وضعیت قطعات و طراحی مدار بستگی دارد. ریستشدن دستگاه نشاندهنده آسیب دائمی نیست، اما تکرار آن به بررسی نیاز دارد.
استابلایزر بهتر است یا UPS؟
این دو وظیفه یکسانی ندارند. استابلایزر برای جبران برخی تغییرات ولتاژ کاربرد دارد، درحالیکه UPS مناسب میتواند هنگام وقفه کوتاه به بارهای انتخابشده انرژی برساند. تصمیم نهایی به نوع اختلال، توان مصرفی، حساسیت کنترلر و الزامات توقف ایمن دستگاه وابسته است.
بعد از قطع برق، چه چیزهایی را پیش از راهاندازی CNC بررسی کنیم؟
ابتدا وضعیت ایمنی دستگاه و دلیل قطع برق را مشخص کنید. سپس آلارمها، سلامت تغذیه، وضعیت مرجع محورها، پارامترها و برنامه فعال را مطابق راهنمای سازنده کنترل کنید. اگر بوی سوختگی، خطای تکرارشونده یا رفتار غیرعادی وجود دارد، از راهاندازی مجدد خودداری کنید.

 پارسانور
 کابل سازان یزد
 خراسان افشار نژاد
 شیرکوه یزد
 سارا
 پارسه شید (کملیون)
 آمل سوکا
 بهین تاب
 همدان ترانس
 ویداسی
 سیمیا
 کملیون
 پارس شعاع توس
 پارس خزر
 پارس شهاب
 پارس فانال
 خیام الکتریک
 دمنده
 مازی نور
 نوسان